Чугунная отливка для оборудования: геометрия детали и оценка качества
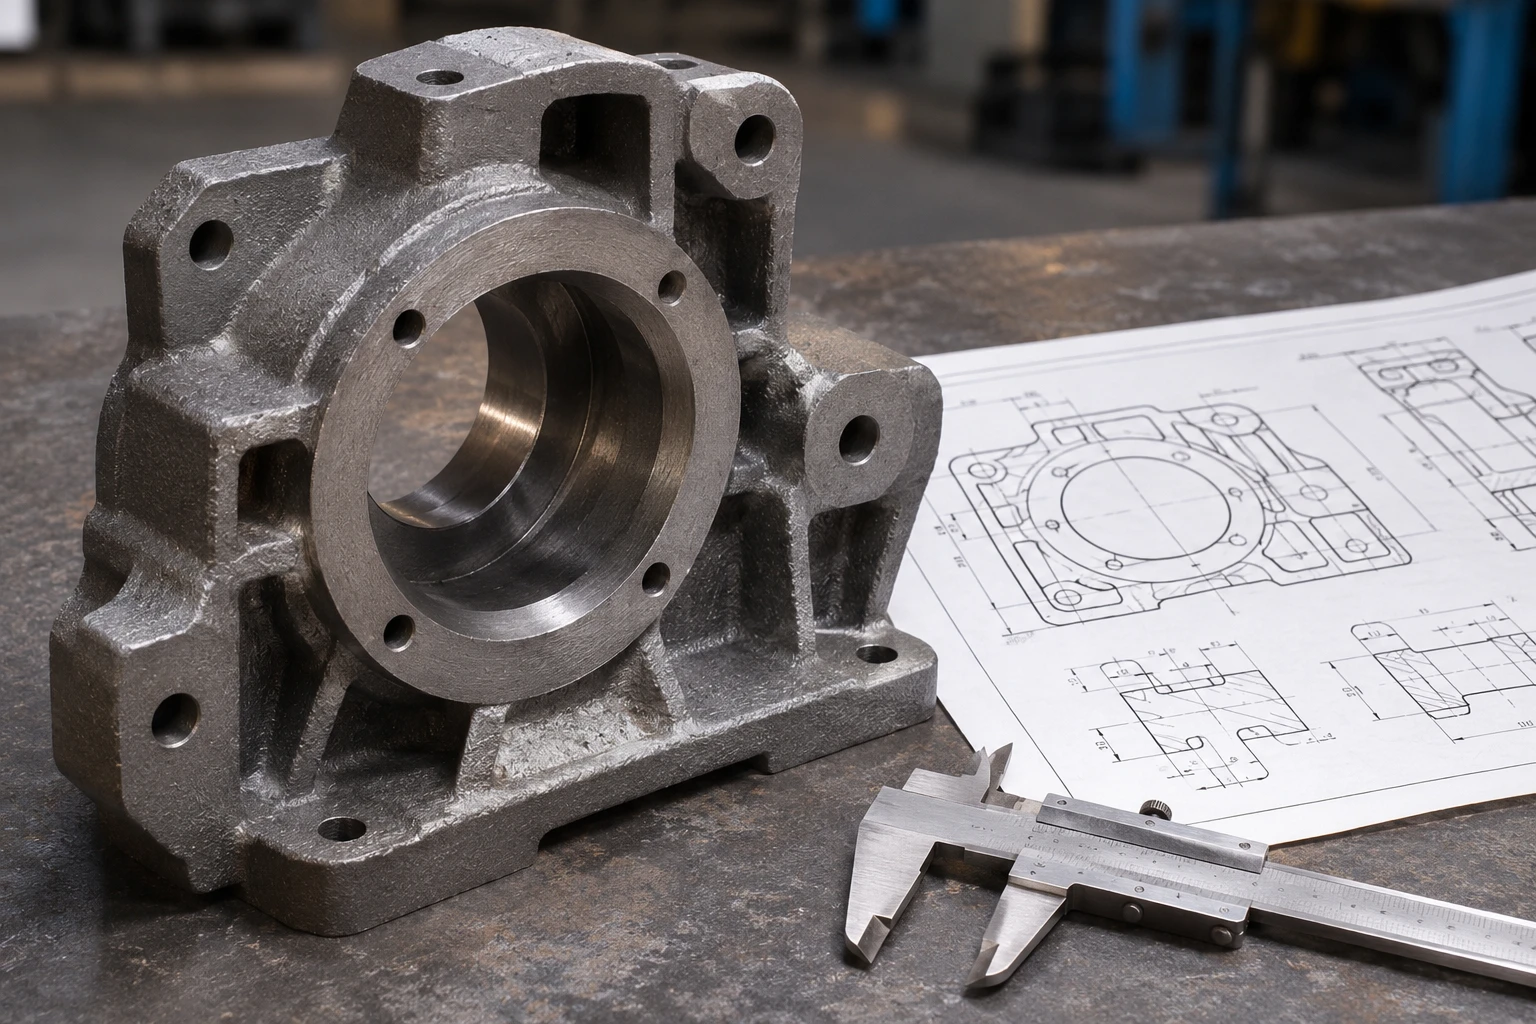
Чугунные отливки используют в промышленном оборудовании для изготовления корпусов, опор, крышек, оснований и деталей сложной формы. Их конструкция может включать фланцы, рёбра жёсткости, посадочные места, отверстия и внутренние полости. Поэтому оценивать готовое изделие только по внешнему виду недостаточно: необходимо проверить соответствие геометрии чертежу, состояние поверхности и выполнение требований к функциональным участкам.
При заказе детали важно определить, какая именно отливка чугунная нужна для конкретного узла оборудования и какие параметры будут определять её пригодность к эксплуатации. Для корпусной детали это может быть взаимное положение отверстий и плоскостей, для опорного элемента — геометрия монтажных поверхностей, а для крышки или фланца — точность сопряжения с соседними компонентами.
Почему геометрия отливки имеет значение
Геометрия литой детали определяет не только её внешний контур. От неё зависит возможность установки изделия в сборочную единицу, правильное положение сопрягаемых компонентов и распределение рабочих нагрузок. Даже при соблюдении общих габаритов отклонение отдельного отверстия, посадочной поверхности или опорной плоскости может затруднить монтаж либо повлиять на работу механизма.
Для корпусных деталей особенно важно взаимное расположение функциональных элементов. Например, оси отверстий под вал или подшипниковые узлы должны соответствовать конструкторской документации. У фланцевых соединений значение имеют положение крепёжных отверстий, форма прилегающей поверхности и геометрия соединительного участка. Поэтому требования к размерам нужно рассматривать не изолированно, а с учётом назначения детали в составе оборудования.
Какие конструктивные элементы требуют внимания
Корпусные стенки и переходы между сечениями
Толщина стенок влияет на условия заполнения формы и затвердевания металла. Если в одной конструкции сочетаются тонкие участки и массивные узлы, технологу необходимо оценить их взаимное расположение. Резкие перепады сечения и скопления металла могут создавать зоны, в которых условия охлаждения отличаются от соседних участков. При возможности конструкцию анализируют на предмет более плавных переходов без изменения функциональных требований.
Рёбра жёсткости и монтажные выступы
Рёбра позволяют повысить жёсткость корпуса, не увеличивая равномерно толщину всех стенок. Монтажные выступы, приливы и бобышки формируют места крепления или установки дополнительных элементов. Вместе с тем эти конструктивные особенности усложняют конфигурацию формы и создают локальные изменения сечения. При подготовке производства проверяют их толщину, сопряжение с основными стенками и доступность поверхностей для последующей обработки.
Отверстия и внутренние полости
В зависимости от конструкции отверстия могут быть получены непосредственно при формировании отливки либо окончательно обработаны после литья. Внутренние каналы и полости могут потребовать применения формовочных стержней. На чертеже необходимо показать их расположение, форму и взаимосвязь с наружными поверхностями. Если геометрия внутренней части задана неполно, оценить технологию изготовления и требования к контролю будет затруднительно.
Геометрические параметры и способы их проверки
Объём измерений определяют по конструкторской документации и назначению изделия. Не каждый участок отливки требует одинаковой точности. В первую очередь выделяют размеры, которые влияют на монтаж, сопряжение деталей, работу подвижных элементов и положение изделия в сборке. Для таких параметров задают допуски и определяют подходящий способ контроля.
|
Контролируемый участок |
Что оценивают |
Значение для оборудования |
|---|---|---|
|
Общие габариты |
Длину, ширину, высоту и основные контуры |
Соответствие компоновке и монтажному пространству |
|
Посадочные отверстия |
Диаметр, положение и взаимное расположение |
Установка валов, втулок, подшипников и крепёжных элементов |
|
Опорные плоскости |
Размеры, плоскостность и положение относительно баз |
Устойчивое размещение и точность сборки |
|
Фланцы и соединения |
Геометрию прилегания и расположение крепёжных отверстий |
Совместимость с сопрягаемыми деталями |
|
Внутренние полости |
Конфигурацию и соответствие заданным размерам |
Свободное размещение внутренних компонентов и прохождение рабочих сред |
Литая поверхность и обработанные зоны — разные критерии оценки
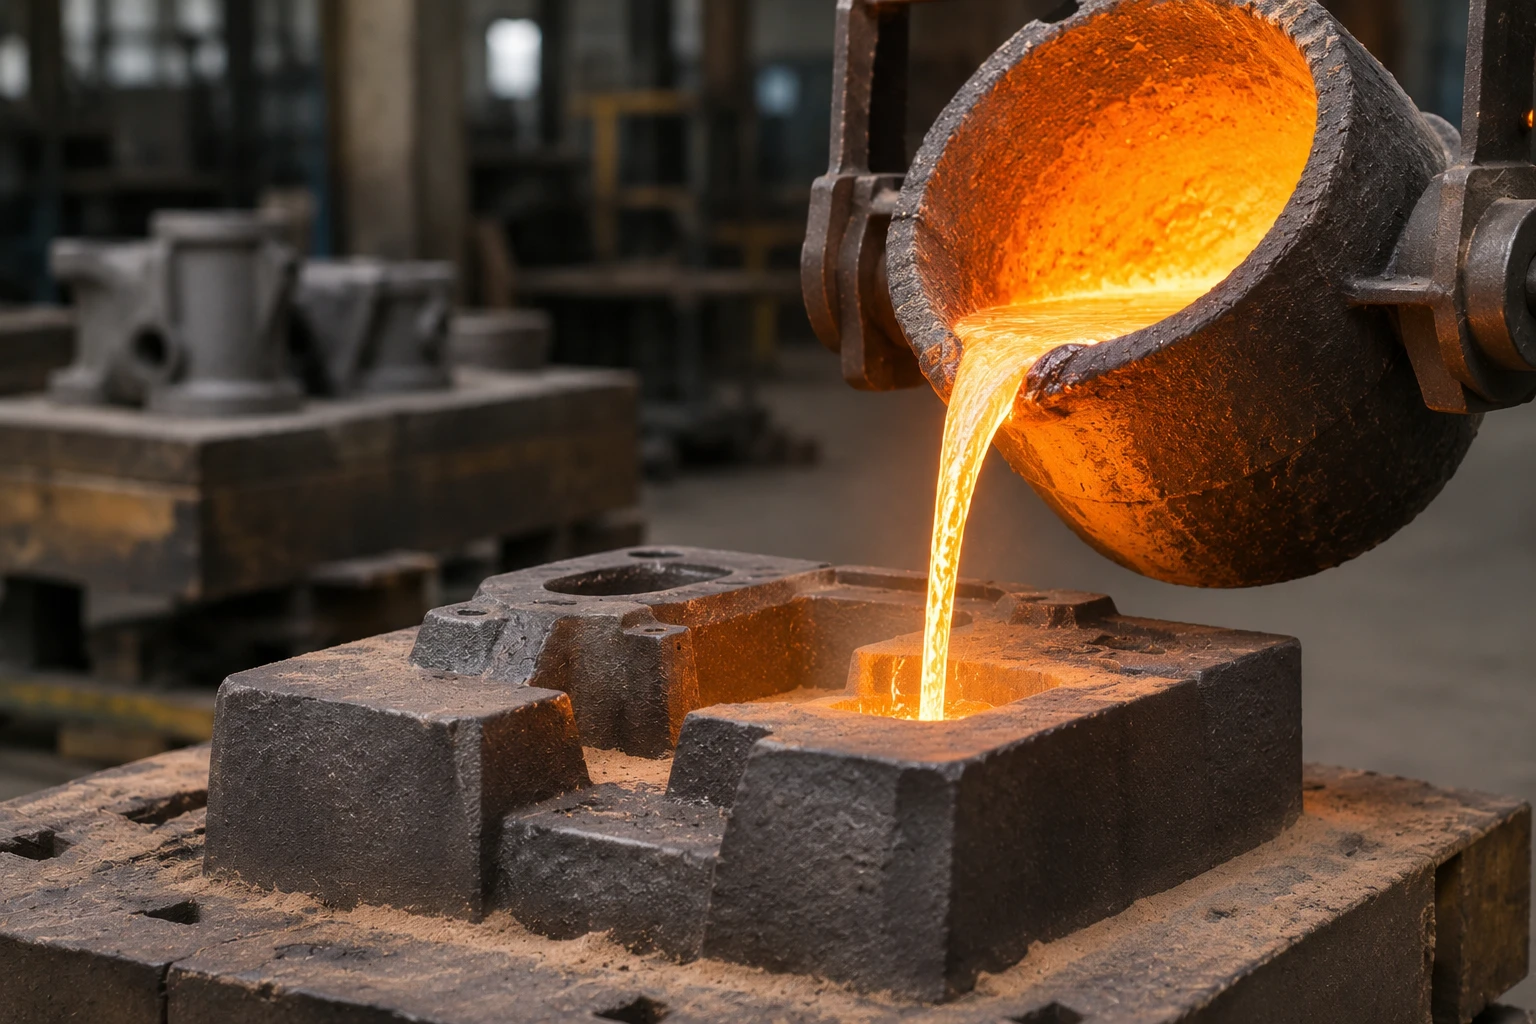
Поверхность отливки после извлечения из формы имеет состояние, отличающееся от поверхности, полученной механической обработкой. Поэтому в документации необходимо разделять участки, для которых достаточно требований к литой поверхности, и зоны, где нужно получить заданную геометрию и качество обработки. К последним обычно относят посадочные места, сопрягаемые плоскости, точные отверстия и поверхности под уплотнения.
Для механически обрабатываемых участков предусматривают припуски. Их наличие позволяет удалить поверхностный слой материала и получить требуемые размеры. При этом припуск должен быть согласован с геометрией заготовки и расположением технологических баз. Если обработка предусмотрена только на части поверхности, это следует чётко отметить на чертеже, чтобы не допустить разночтений при подготовке производства.
Как оценивают качество готовой чугунной детали
Качество отливки определяют по совокупности требований, а не по одному признаку. Визуальный осмотр помогает выявить заметные дефекты поверхности, но не подтверждает точность размеров или соответствие материала заданным характеристикам. Поэтому контроль должен включать те проверки, которые предусмотрены технической документацией.
В зависимости от назначения изделия могут проверяться:
- внешнее состояние поверхности и наличие недопустимых дефектов;
- основные, присоединительные и контрольные размеры;
- геометрия обработанных поверхностей и взаимное расположение элементов;
- соответствие материала согласованным требованиям;
- параметры, для которых в техническом задании предусмотрены дополнительные методы контроля.
Особое внимание уделяют участкам, от которых зависит работа оборудования: зонам крепления, посадочным поверхностям, переходам сечений и местам приложения нагрузки. Перечень проверок и критерии приемки необходимо согласовать до начала изготовления, чтобы заказчик и производитель одинаково понимали требования к готовой детали.
Какие сведения подготовить для размещения заказа
Для оценки возможности изготовления необходим рабочий чертёж с видами, разрезами, размерами и допусками. Если изделие имеет сложную пространственную форму, полезно дополнить документацию трёхмерной моделью. При этом модель не заменяет чертёж: в ней могут отсутствовать требования к точности, материалу, шероховатости и контролю.
Также следует передать информацию о назначении детали, условиях эксплуатации и характере нагрузок. Отдельно обозначают поверхности, которые будут обрабатываться, и размеры, имеющие решающее значение для сборки. Если изделие заменяет ранее установленную деталь, полезно указать особенности сопряжения с существующими компонентами и сообщить о возможных изменениях конструкции.
Качество определяется соответствием назначению и чертежу
Для промышленного оборудования чугунная отливка должна не просто повторять заданный контур. Её геометрия обязана обеспечивать монтаж, сопряжение с другими деталями и выполнение рабочих функций. Поэтому при подготовке производства важно определить ответственные размеры, проверить конструктивные переходы и заранее согласовать поверхности, которые потребуют механической обработки.
Перед размещением заказа подготовьте актуальный чертёж, при необходимости приложите трёхмерную модель, укажите материал, условия эксплуатации и критерии приёмки. Такой комплект данных позволяет предметно оценить конструкцию, определить объём контроля и проверить готовое изделие именно по тем параметрам, которые важны для работы оборудования.